3D-печать запчастей для ремонта оборудования: цифровой склад и реверс-инжиниринг
Обеспечение бесперебойной работы производственных линий издавна было серьёзной головной болью сервисных служб. Сегодня к традиционным проблемам: износу деталей и длительным срокам поставки — добавились санкционные ограничения и разрыв логистических цепочек. В этих условиях аддитивные технологии становятся боевым средством ремонтного цеха. Когда выгоднее напечатать деталь, а не покупать её, и как 3Д-печать помогает не только копировать, но и улучшать оригинал?
Цифровой склад вместо металлических стеллажей
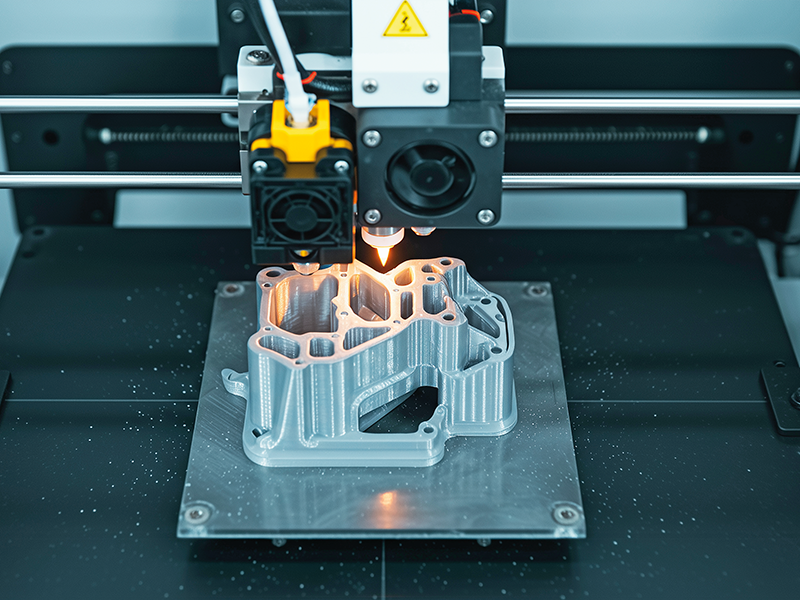
Концепция хранения редких запчастей на складе постепенно уходит в прошлое. Всё больше предприятий переходят к модели «цифрового склада», где вместо занимающих квадратные метры тонн металла и пластика на небольшом жёстком диске хранятся трёхмерные модели деталей. При поломке инженеру достаточно отправить файл на 3Д-принтер, установленный в соседнем цехе. И такая практика уже даёт ощутимые результаты.
«При необходимости деталь можно изготовить за несколько часов или дней, не дожидаясь поставки от производителя. Компания TDNT Engineering, занимающаяся модернизацией промышленного оборудования, внедрила 3Д-печать. В результате сегодня до 50% производственных задач предприятия закрывается с помощью аддитивных технологий, что позволяет сократить сроки изготовления деталей и снизить затраты на мелкосерийное производство», — рассказал главный конструктор ООО «ПИКАСО 3Д» Александр Голованов.
Особенно наглядно преимущества локальной печати проявляются на удалённых объектах. Старший преподаватель кафедры «Интеллектуальные системы в управлении и автоматизации» МТУСИ, кандидат технических наук Никита Белов приводит цифры, подтверждённые практикой крупнейших компаний. По его словам, на предприятиях «Газпром нефти» уже изготовлено более 3,5 тысяч деталей для нужд промыслов и ледоколов.
На комплексе переработки отходов в Подмосковье внедрение 3Д-печати позволило сократить срок ожидания запчастей с двух недель до 8–15 часов. На КамАЗе отмечают, что до 60% поломок связаны с ошибками в техническом обслуживании, и оперативная 3Д-печать нужной детали помогает не ждать поставку, а сразу решать проблему.
Экономический эффект от такого подхода складывается не только из сокращения простоев. Как отмечает консультант техобслуживания ТОО «Тенгизшевройл» Дияз Еспаев, стоимость незапланированной остановки на нефтегазовых объектах может достигать от полумиллиона до двух миллионов долларов в сутки, и в таких условиях локальное изготовление детали за несколько часов становится не просто выгодным, а единственно возможным решением. При этом высвобождаются колоссальные оборотные средства, ранее замороженные в страховых запасах.
Читайте также: «Импортозамещение в небе: роль аддитивных технологий в создании отечественных авиационных компонентов«.
Преимущества аддитивных технологий в ремонте
Скорость, экономия и независимость — три кита, на которых держится привлекательность аддитивных технологий для ремонта. Однако у этого метода есть и более тонкие, но не менее важные преимущества.
«Оперативное изготовление деталей, в том числе снятых с производства, снижение времени простоев из-за ожидания комплектующих и зачастую меньшая стоимость отпечатков — это наиболее частые аргументы в пользу использования аддитивных технологий для задач ремонта. Но самое главное преимущество заключается в возможности создания разных по форме деталей и объектов на одном и том же 3Д-принтере без дорогостоящей оснастки, пресс-форм и дополнительного парка оборудования. Именно независимость стоимости изготовления от сложности формы делает эту технологию такой универсальной», — перечисляет руководитель практики цифровой трансформации ООО «Текарт Кoмпьютер» (маркетинговая группа «Текарт») Владимир Бобров.
«Аддитивные технологии позволяют изготавливать детали практически любой формы и сложности. При этом можно производить как единичные изделия, так и небольшие партии — это удобно, если требуется ограниченное количество запчастей. Одним из главных плюсов является отсутствие необходимости в дорогостоящей оснастке и пресс-формах. Это позволяет быстро изготовить нужную деталь по индивидуальному заказу без дополнительных затрат на подготовку производства», — дополняет список преимуществ генеральный директор ООО «3Д Вижн» (3DVision) Илья Виноградов.
Сочетание этих факторов делает аддитивные технологии особенно востребованными именно в ремонте, где речь почти всегда идёт о единичных изделиях или малых партиях. Никто не будет запускать литьё или штамповку для одной сломанной шестерни, а напечатать её за несколько часов и по разумной цене вполне реально.
Технологии и материалы для печати запчастей
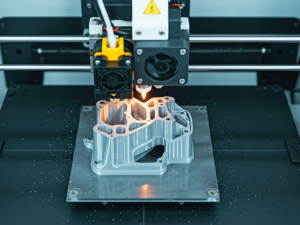
Спектр аддитивного оборудования, пригодного для ремонтных задач, широк — от настольных FDM-принтеров (Fused Deposition Modeling, технология послойного наплавления пластиковой нити, — прим. ред.) для пластика до промышленных лазерных систем для металла. У каждой технологии своя ниша, и выбор неправильного метода может свести на нет все преимущества.
«Сегодня наиболее распространённой технологией остаётся FDM/FFF-печать (Fused Filament Fabrication)— послойное наплавление термопластов. Именно она обеспечивает оптимальный баланс между стоимостью оборудования, доступностью материалов и возможностью изготовления функциональных деталей. Для ремонта оборудования чаще всего используются промышленные FDM-системы с закрытой термостабилизированной камерой и возможностью печати инженерными материалами: ABS (акрилонитрилбутадиенстиролом), PA (полиамидом), PC (поликарбонатом), PEEK (полиэфир-эфиркетоном) и композитами на их основе», — рассказывает Александр Голованов.
Там, где требуются повышенная прочность и износостойкость, на помощь приходит технология селективного лазерного спекания полимерных порошков — SLS (Selective Laser Sintering).
«В отличие от FDM, здесь используется не нить, а порошок (обычно нейлон). Мощный лазер спекает частицы порошка в прочный слой… Главное преимущество SLS в том, что непотраченный порошок служит естественной поддержкой для детали, что позволяет создавать сложные, геометрически насыщенные формы без дополнительных затрат. Этот метод идеален для изготовления функциональных прототипов и готовых изделий: шестерён, втулок, защёлок и деталей, работающих в условиях нагрева и не боящихся износа», — описывает технологию Никита Белов.
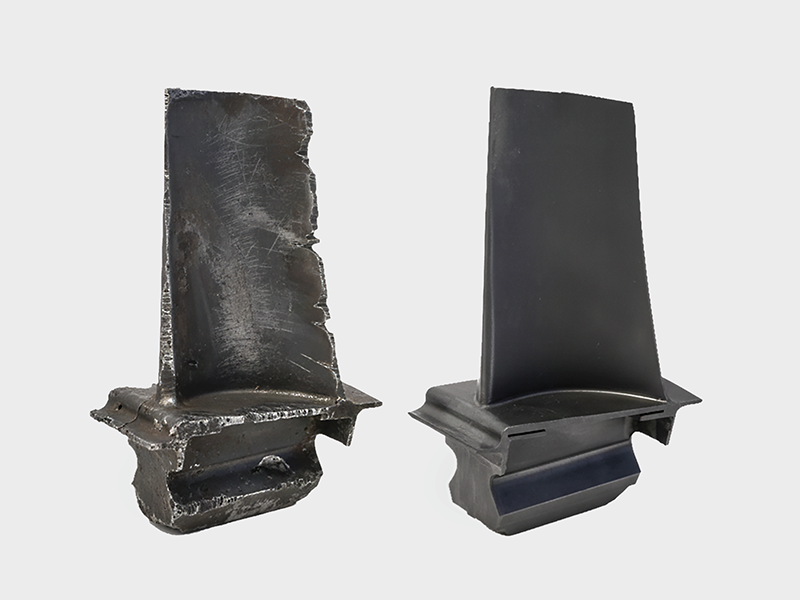
Для металлических компонентов, а именно они чаще всего выходят из строя в тяжёлом машиностроении, применяются технологии лазерного плавления порошка (SLM, Selective Laser Melting) и прямого подвода энергии (DED, Direct Energy Deposition). Последняя изначально создавалась именно для ремонта.
«DED не предназначен для создания детали «с нуля»; его главная специализация — ремонт дорогостоящих компонентов: восстановление посадочных мест валов, наплавка лопаток турбин и коррозионно-стойких покрытий. Процесс позволяет добиться минимальных деформаций и прочной металлургической связи с основой», — поясняет г-н Белов.
Даже самая точная геометрия бесполезна, если материал детали не соответствует условиям эксплуатации. Выбор полимера или металлического порошка — это, по сути, определение судьбы отремонтированного узла, уточняет инженер-технолог ООО «МикроЭМ Технологии» Егор Курындин.
«Неправильно принятое решение в отношении материала может привести к снижению характеристик оборудования или его поломке. Особенно важно тщательно подходить к подбору, если используется заменитель. Перед применением детали нужно провести испытания на прочность и оценить эксплуатационные нагрузки», — предостерегает Илья Виноградов.
Никита Белов приводит пример, когда пластик, предназначенный для корпуса радарного модуля на ж/д транспорте, перестал справляться с вибрацией. Проблему решила замена на алюминиевый порошок AlSi10Mg. А для системы обратного осмоса на комплексе переработки отходов потребовалась химическая стойкость к щелочам, что определило выбор специальных полимеров вместо обычного PLA (Polylactic Acid, полиактид).
Александр Голованов добавляет важное предостережение, что использование угленаполненных полиамидов может привести к короткому замыканию прибора или снизить качество радиосвязи. Таким образом, при выборе материала нужно учитывать не только его прочность и долговечность, но и совместимость с другими системами оборудования.
Читайте также: «Аддитивные технологии в России: пять производственных кейсов импортозамещения«.
Границы применимости: когда 3D-печать невыгодна
При всех достоинствах аддитивных технологий было бы ошибкой считать их панацеей. Есть целый ряд случаев, когда традиционное производство или покупка готовой детали остаются вне конкуренции. Дияз Еспаев приводит прямые критерии, когда от 3Д-печати стоит отказаться: массовые дешёвые детали (гайки, болты, стандартные подшипники) всегда выгоднее купить; крупногабаритные сосуды под высоким давлением требуют сложной сертификации; критичные детали с экстремально высокой усталостной нагрузкой (валы мощных электрических машин) традиционно изготавливают горячей ковкой для формирования правильной структуры металла.
«Напечатанная деталь без сверхсложных термических постобработок может иметь скрытые микропоры, являющиеся концентраторами напряжений и очагами зарождения усталостных трещин», — предупреждает эксперт.
«Целесообразность 3Д-печати запасных частей зависит от очень многих факторов. Она определяется соотношением срочности ремонта и ценой простоя, механическими и эксплуатационными требованиями к деталям или невозможностью вообще найти снятые с выпуска комплектующие. При этом надо понимать объективные границы аддитивного производства — от свойств материалов до необходимой точности изготовления деталей, размерных допусков, будущих нагрузок», — согласен Владимир Бобров.
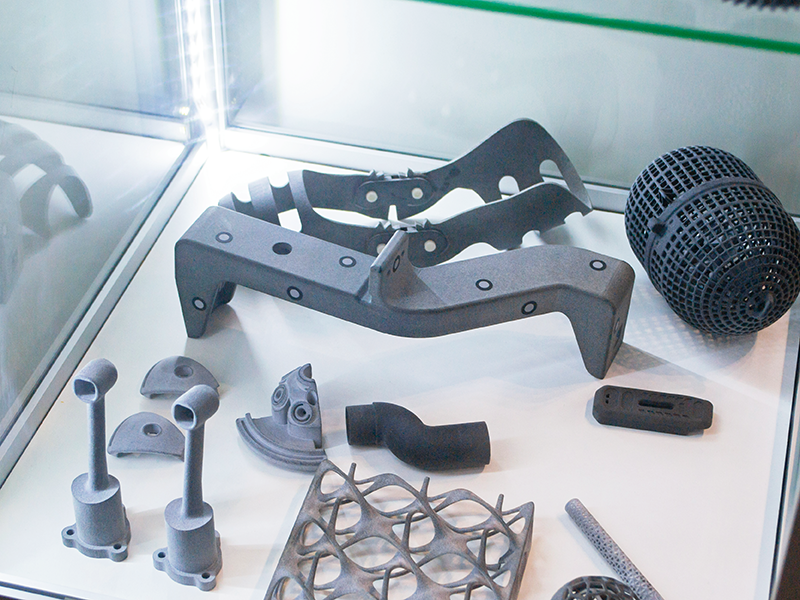
Однако там, где 3Д-печать действительно оправдана, она позволяет не просто восстановить утраченную функцию, но и превзойти оригинал. Методы такой модернизации разнообразны. Это и топологическая оптимизация — перераспределение материала в детали, позволяющее снизить вес на десятки процентов без потери прочности. Это и консолидация узлов, когда сборная конструкция из нескольких деталей заменяется единой напечатанной, что исключает люфты и слабые места соединений. Это и создание внутренних каналов охлаждения сложной формы, которые невозможно получить ни литьём, ни механической обработкой.
«3Д-печать — новый техпроцесс, и он имеет и преимущества, и недостатки. Где‑то он проигрывает в прочности и точности, но имеет превосходства в геометрии, недоступной литью или субтрактивной обработке. Например, DED (Directed Energy Deposition, прямой подвод энергии и материала)/DMT (Direct Metal Tooling, прямая обработка металла) может восстанавливать изношенные детали, а SLM — получать сложную топологически оптимизированную геометрию прочнее и легче классической», — подтверждает ведущий инженер-технолог центра аддитивных технологий АО «НПФ «Диполь» Алексей Симаков.
Главный технолог ООО «Экспертный центр 3Д-решений «ТВАЙЗ»» (TWIZE) Денис Климов приводит интересный пример из практики, когда при восстановлении деталей с помощью аддитивных технологий (нанесении покрытий и наращивании) заметно улучшаются эксплуатационные характеристики на различных валах, цапфах, осях ступиц, посадочных местах подшипников в картерах. Достижению этой цели способствует применение специальных композиционных порошков.
Никита Белов упоминает, что даже KамАЗ сегодня использует 3Д-печать для создания форсунок окрасочных камер, которые работают эффективнее штампованных аналогов, а компания Nikon представила DED-принтер Lasermeister LM300A, совмещающий наплавку и сканирование, что сокращает время ремонта лопаток турбин на 65%.
Реверс-инжиниринг: от сканирования до модели
В условиях санкций и ухода иностранных производителей предприятия всё чаще сталкиваются с такой ситуацией: деталь сломалась, а чертежей и конструкторской документации для неё нет, и купить новую негде. Здесь на сцену выходит реверс-инжиниринг — процесс воссоздания цифровой модели по физическому образцу. И это, пожалуй, самый ответственный этап во всей цепочке.
«Обратный инжиниринг — это не просто копирование геометрии детали. Его задача заключается в том, чтобы понять функциональное назначение изделия, учесть нагрузки, допуски и реальные условия эксплуатации, а также методы изготовления детали. Простое повторение геометрии оригинальной детали зачастую может привести к проблемам уже при сборке изделия, не говоря о его эксплуатации. По моему опыту, большинство ошибок возникает именно на этапе подготовки цифровой модели», — предостерегает Александр Голованов.
По словам Никиты Белова, это критически важный этап, так как без цифровой 3Д-модели принтеру печатать банально нечего. Процесс начинается со сканирования (или обмера) изношенной детали, затем создаётся твердотельная модель. При этом ошибки моделирования чреваты тем, продолжает эксперт, что напечатанная деталь просто не встанет на место (будет люфт или натяг) или быстро сломается из-за неправильного распределения напряжений. Надо учитывать, что погрешность сканирования должна быть в разы меньше допуска на обработку.
«Процесс реверс-инжиниринга является ключевым, поскольку точность переноса существующей детали на 3Д-модель напрямую влияет на её физические и геометрические характеристики, особенно в случаях, когда на неё оказываются нагрузки. Искривлённая геометрия или несбалансированность может навредить как самой детали, так и узлам, непосредственно взаимодействующим с ней. Также от качества воссоздания модели непосредственно зависит и срок эксплуатации изготовленного элемента», — утверждает Егор Курындин.
Именно здесь, на стыке сканирования, моделирования и материаловедения, происходит основная борьба за качество будущих изделий. Ошибка в несколько сотых миллиметра на посадочном месте подшипника приведёт к вибрациям, перегреву и заклиниванию. Неверно проведённый спектральный анализ металла — к хрупкому разрушению под нагрузкой. Игнорирование направления печатных слоёв — к анизотропии свойств, когда деталь вдруг сломается там, где не должна.
В связи с этим импортозамещение сегодня — насущная производственная задача. Аддитивные технологии в связке с 3Д-сканированием становятся тем самым инструментом, который позволяет вернуть в строй оборудование, чьи производители ушли с рынка или прекратили выпуск запчастей.
«Актуальной является технология 3Д-сканирования с созданием модели ремонтируемого объекта. Это позволяет перепроектировать места износа посадок подшипника и сальника под больший типоразмер (на 1–2 мм), что увеличивает ресурс и повышает эксплуатационные свойства. Сальники при отсутствии серийных изготавливаются с помощью специальных материалов по технологии фотопечати», — отмечает Денис Климов.
Алексей Симаков выделяет метрологическую тень 3Д-печати — 3Д-сканирование, которое упрощает процесс обратного проектирования и контроля готовых изделий, в том числе и при ремонте. На его опыте оказания услуг 90% заказов по сканированию и реверс-инжинирингу связаны с восстановлением и созданием запчастей.
Александр Голованов приводит один из показательных примеров, связанных с рынком запасных частей для малой авиации, например Cessna 172. В условиях санкций многие комплектующие стали дефицитными, а срок их поставки увеличился до месяцев. Центр аддитивных технологий предложил решение на базе FDM-печати, благодаря которому стоимость комплекта деталей снизилась с 600 до 250 тысяч рублей, а срок получения сократился с четырёх месяцев до 110 часов.
Другой пример из его практики касается обычного, казалось бы, корпуса прибора. Один из заказчиков, производитель оборудования для нефтегазовой отрасли, ранее закупал их у европейских компаний и столкнулся с перебоями поставок. После перехода на производство корпусов методом FDM-печати из АБС-пластика со стекловолокном стоимость одного корпуса снизилась с 3950 до 1734 рублей. При годовом объёме около 1000 изделий экономия составила более 2,2 млн рублей. Но не менее важным фактором стало устранение зависимости от внешних поставщиков и возможность производить детали по требованию, отмечает г-н Голованов.
«Столкнувшись с необходимостью импортозамещения и сокращения простоев оборудования, металлурги освоили полный цикл производства, включая печать ответственных деталей из металла. В частности, компания успешно производит шлицевые втулки, зубчатые колёса и сепараторы подшипников. Экономический эффект от внедрения технологий таков: например, печать трёх сепараторов для подшипников занимает всего три часа, что позволило сэкономить миллионы рублей на простоях прокатного стана и в 10 раз снизить стоимость некоторых деталей по сравнению с закупкой у иностранных поставщиков», — рассказывает о кейсе «Северстали» Никита Белов.
Впрочем, не все попытки внедрения заканчиваются успехом, и важно говорить и о неудачах. Тот же г-н Белов приводит поучительную историю из практики, когда заказчик обратился к специалистам с запросом изготовить лопатку для турбины или компрессора с помощью 3Д-печати. Задача выглядела заманчиво — напечатать сложную деталь из металла…
Однако специалисты предприятия «Русь-Турбо» дали однозначный ответ: лопатку напечатать можно, но она не будет работать. Чтобы доказать свою правоту, они предложили заказчику простой эксперимент — воспроизвести при помощи на 3Д-принтера обычный болт с гайкой, после чего провести их разрушающий контроль и сравнить с рядовым болтом из магазина метизов. Вывод, говорит Никита Белов, был очевидным: механические характеристики напечатанных изделий оказались несопоставимо хуже — даже для такой простой детали, как болт.

Перспективы и барьеры аддитивных технологий
Технологии не стоят на месте. Появляются новые аппараты, материалы и методы, постепенно снимающие существующие ограничения.
«Одно из главных изменений, которое отличает современное оборудование от более старых моделей, заключается в использовании ИИ-алгоритмов для мониторинга и исправления ошибок печати в реальном времени. Другие заметные тенденции — это появление новых многолазерных систем для «заметровой» металлической печати и развитие мультиматериальных систем, позволяющих создавать функционально градиентные материалы. За последние два-три года в промышленной 3Д-печати произошёл значительный сдвиг от прототипирования к серийному производству», — отмечает главный тренд последних лет Владимир Бобров.
Денис Климов видит основной потенциал в области новых материалов и технологии струйного нанесения связующего (Binder Jetting) с последующим спеканием. По его мнению, таким образом можно производить металлические и неметаллические изделия из композиционных материалов. С помощью этой технологии становится возможным получать заготовки — как довольно сложные и габаритные, так и тонкостенные — практически из любых видов металлических и неметаллических материалов с шероховатостью Ra 1–2 и точностью 0,1–0,2 мм. Среди преимуществ эксперт выделяет высокую скорость печати и низкую стоимость. В зависимости от детали производительность может быть в 10 раз выше, а дешевизна — в 10 раз больше, чем при серийной SLM-печати.
Было бы несправедливо не упомянуть о проблемах, которые по-прежнему стоят на пути широкого внедрения аддитивных технологий в ремонт. Никита Белов честно перечисляет «слабые места», среди которых выделяет крупногабарит: печатать кузов грузовика или станину станка длиной 10 метров всё ещё экономически нецелесообразно из-за огромных затрат времени, энергии и материала. Второй сложностью он называет скорость массового выпуска: для партии в 1000 единиц традиционное литьё остаётся вне конкуренции по производительности.
«Третье и, пожалуй, самое чувствительное для тяжёлой промышленности — сертификация: замена ответственного узла вроде вала турбины или тормозного диска на напечатанный требует пакета разрешительной документации, которого у заводского цеха, как правило, нет. Наконец, четвёртое — структурная однородность: напечатанные детали обладают анизотропными свойствами, то есть их прочность зависит от направления укладки слоёв, а также могут содержать микропоры. Это делает такие детали критически уязвимыми при ударных и знакопеременных нагрузках по сравнению с литыми или коваными аналогами», — рассуждает г-н Белов.
Александр Голованов добавляет к этому списку сложности, связанные с адаптацией производственных процессов и освоением новых подходов к проектированию и изготовлению деталей. Предприятиям необходимо сформировать компетенции в области аддитивного производства, материаловедения и подготовки изделий к печати, считает эксперт. Он также указывает на то, что эти инвестиции быстро окупаются за счёт сокращения сроков изготовления деталей и повышения гибкости производства.
«Большинство металлических деталей, отремонтированных или произведённых с помощью 3Д-печати, требуют финишной механической обработки для получения окончательной точности и шероховатости согласно чертежу. Точность выше 0,05 мм и шероховатость Ra лучше 0,1 являются технологическим барьером для аддитивных технологий», — резюмирует Денис Климов.
Собственно, аддитивные технологии не отменяют традиционных методов ремонта и производства. Они не делают литьё и механическую обработку ненужными, но уверенно занимают свою нишу — оперативного реагирования на единичные поломки, импортозамещения дефицитных деталей и модернизации узлов с помощью топологической оптимизации и консолидации.