Ремонт станков с ЧПУ: восстановление узлов, ретрофитинг и экономика
Каждый, кто провёл у станка хотя бы несколько лет, знает, что тот не перестаёт работать внезапно. Он предупреждает. Сначала появляется едва уловимый посторонний призвук при перемещении суппорта, потом на обработанной поверхности проступает лёгкая волнистость, ещё через месяц размер начинает «плыть» на две-три сотки. А потом — остановка, дефектовка и мучительный вопрос: ремонтировать, модернизировать или списывать?
В условиях, когда до 70‒90% станочного парка отечественных предприятий составляло импортное оборудование, а доля зарубежных комплектующих в так называемых российских машинах достигала тех же значений, этот вопрос приобрёл первостепенное значение. После 2022 года западные гиганты, например DMG MORI, Haas, Okuma, INDEX-Werke, прекратили официальные поставки и сервисное обслуживание в России.
Потребители столкнулись с невозможностью заменить вышедшее из строя высокоточное оборудование привычным способом. И тогда на первый план вышли те, кто умеет чинить, восстанавливать и давать вторую жизнь тому, что, казалось бы, уже отработало свой ресурс.
Точки отказа: шпиндель, ШВП, гидравлика
Причинами потенциальных отказов для оборудования из разных стран становятся конструктивные особенности, материалы и системы управления. Импортные станки, преимущественно японского и немецкого происхождения, отличаются высокой точностью и надёжностью на начальном этапе эксплуатации. Однако их уязвимости связаны в первую очередь с износом ответственных узлов и прекращением поддержки со стороны производителя.
Самым критичным элементом и основной точкой отказа эксперты называют шпиндельный узел. Причинами выхода из строя служат усталость подшипников, вызванная высокими скоростями и термическими циклами, загрязнение смазки стружкой и охлаждающей жидкостью, а также тепловые деформации.
Значительной проблемой становится и износ конуса инструментального держателя, который накапливается со временем за счёт множества циклов зажима-разжима, что ведёт к потере жёсткости и появлению вибраций.
Руководитель сервисной службы ООО «Ай Машин Технолоджи» Александр Суханов подчёркивает, что шпиндель занимает особое место, поскольку напрямую влияет на точность обработки, качество поверхности и стабильность производственного процесса. При его износе могут появляться вибрации, ухудшение качества обработанной поверхности и снижение точности обработки.
Второй группой уязвимостей импортных станков являются шарико-винтовые пары. Их износ проявляется в увеличении люфта, появлении стука, снижении точности позиционирования и эффекте «пробуксовки», когда ось движется неравномерно на малых скоростях. Причинами служат недостаточная или некачественная смазка, попадание абразивных частиц и чрезмерные нагрузки. Но есть и другой скрытый враг.
«Температурная компенсация во фрезерном обрабатывающем центре с ЧПУ нужна для минимизации погрешностей обработки, вызванных тепловыми деформациями компонентов станка. Нагрев шарико-винтовых передач при длительной работе вызывает трение, которое приводит к удлинению ходового винта и смещению позиционирования. Нагрев шпиндельного узла — следствие выделения избыточной энергии, которая преобразуется в тепло при высоких оборотах или силовой обработке. Это приводит к относительному удлинению вала, что напрямую влияет на погрешность позиционирования оси Z. Неравномерный нагрев электромоторов привода и станины искажает геометрию несущей системы станка», — поясняет технический директор ООО «АМС Техника» Антон Варфоломеев.
По его словам, линейные абсолютные измерительные системы замкнутого контура регулирования компенсируют погрешность позиционирования, но не учитывают нагрев исполнительных органов станка. Именно поэтому даже при наличии современных измерительных систем тепловой разброс остаётся одной из главных причин потери точности на длительных циклах обработки.
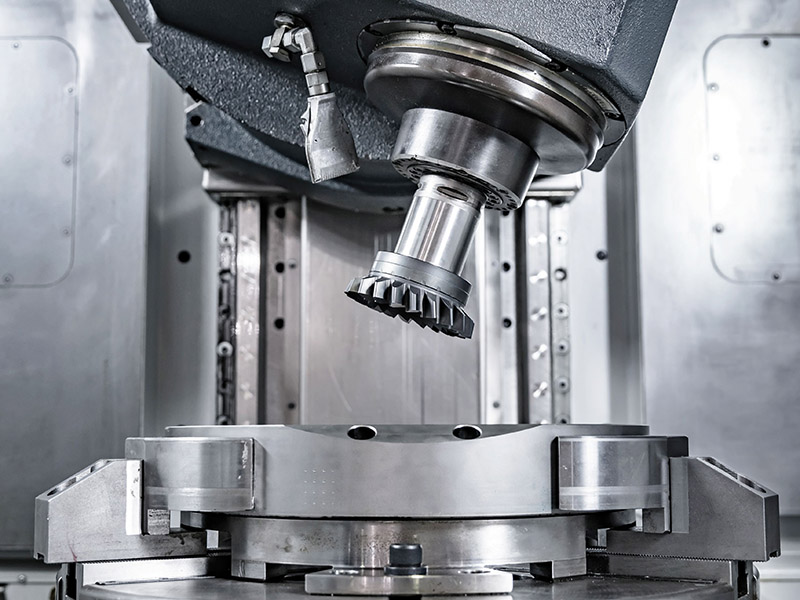
Принцип работы системы температурной компенсации заключается в следующем. Исполнительные органы станка оснащаются датчиками температуры класса термометров сопротивления PT100 по осям X, Y и Z. Система ЧПУ вносит поправку в управление позиционированием в режиме реального времени, учитывая базовую температуру окружающей среды, коэффициент теплового расширения материалов и изменение положения шпинделя при позиционировании. Критически важным элементом является программно-математическое описание алгоритмов температурных смещений для каждой из осей.
«Преимущества температурной компенсации очевидны: повышение точности обработки, особенно при длительных циклах, возможность работы без частых калибровок цепочки пятиосевых трансформаций при высокоточной или силовой обработке, снижение брака из-за ″плавающих″ размеров», — перечисляет г-н Варфоломеев.
По его словам, эта технология особенно важна при прецизионной и высокоскоростной обработках, а также при работе с твёрдыми материалами, где выделяется большой объём тепла через стружку.
Третья зона риска — гидравлические системы, отвечающие за подачу, закрепление инструмента и работу механизмов автоматики. Их отказы проявляются в виде дрожания стола, падения скорости подачи и утечек масла.
Российское оборудование, будь то советского или современного производства, имеет свои слабости. Одной из главных проблем для станков старого образца являются литые чугунные станины и каркасы. Со временем эти массивные элементы могут давать трещины, особенно в местах концентраторов напряжений или после ударных нагрузок. Восстанавливать их довольно сложно и дорого, так как требуются сварочные работы высокой квалификации и термообработка для снятия внутренних напряжений.
Не менее серьёзной проблемой остаются направляющие скольжения, широко применявшиеся в советской практике. Их главный недостаток — высокая чувствительность к качеству смазки. Недостаток или загрязнение смазочного материала приводит к задирам, быстрому износу и даже «заклиниванию» суппортов. Процесс восстановления направляющих скольжения трудоёмок: он включает ручную доводку с использованием краски (шабровку) либо строгание или установку новых стальных накладок.
Кроме того, многие российские станки отличаются большими габаритами и массой, что значительно усложняет их транспортировку в ремонтные мастерские. Электрические системы современных отечественных моделей могут иметь проблемы с программным обеспечением ЧПУ, чувствительным к электромагнитным помехам. Стоимость капитального ремонта, например, универсального токарного станка 16К20, может достигать 900 000 рублей.
У оборудования китайского производства наиболее частыми точками отказа являются электрическая часть и контроллеры ЧПУ. На рынке доминируют бренды GSK и HuazhongCNC, предлагающие контроллеры по привлекательной цене, однако именно эта область оказывается и наиболее проблемной. Программное обеспечение может быть нестабильным, а документация нередко представлена в виде машинного перевода, что значительно затрудняет диагностику и настройку.
При этом современные китайские станки всё чаще используют компоненты мировых лидеров: итальянские шпиндели HSD или Colombo, японские серводвигатели Yaskawa, тайваньские линейные направляющие Shangyin. Разница в качестве между китайскими и европейскими станками сегодня лежит не столько в комплектующих, сколько в процессе сборки, юстировки и заводском тестировании.
«За четыре года массовых поставок из КНР накопилась статистика, неудобная для обеих сторон спора: разброс между китайскими заводами оказался шире, чем между Тайванем и Германией. Производители с собственным литьём и участком старения дают геометрию на уровне тайваньских машин. Отвёрточная сборка теряет точность на второй год, и никакая эксплуатация её не спасает», — приводит данные генеральный директор ООО «Битван» Данила Бухарин.
Начальник отдела сервисного обслуживания ООО «ТПК «ПЕГАС»» Ринат Хасанов, в свою очередь, отмечает, что срок службы оборудования практически не зависит от страны происхождения. По его мнению, в ресурсе европейского и китайского станков практически нет разницы. Он подчёркивает, что гораздо важнее условия эксплуатации, соблюдение режимов обработки и качество обслуживания.

Читайте также: «Купить или ремонтировать? Вот в чём вопрос!«
Диагностика: замеры, вибродиагностика, тепловизор
Ранние признаки неисправностей редко проявляются в виде полного отказа. Чаще это постепенное изменение параметров работы, которое внимательный оператор или наладчик способен заметить задолго до катастрофы.
Александр Суханов перечисляет характерные симптомы проблем шпиндельного узла: появление нового или усиливающегося шума, увеличение уровня вибрации, повышение рабочей температуры, возникновение радиального или осевого биения, ухудшение качества обработанной поверхности, нестабильность размеров деталей. Для систем перемещения типичны увеличение люфтов, рывки при перемещении осей, снижение плавности движения и появление ошибок, связанных с приводами.
«Одна из распространённых ошибок — ограничиваться только заменой отдельных деталей без анализа всего узла. Например, установка новых подшипников без проверки состояния вала, посадочных поверхностей и сопряжённых элементов может привести к повторному выходу шпиндельного узла из строя. При диагностике важно сравнивать текущие показатели не только с допустимыми значениями, но и с предыдущими результатами измерений. Например, постепенный рост вибрации или температуры может быть более информативным признаком развивающейся неисправности, чем однократное измерение», — подчёркивает г-н Суханов.
Ринат Хасанов рекомендует проводить замеры биения по эталонной оправке и замерять вибрации подшипников. Он ссылается на рекомендации европейских производителей, которые советуют проводить проверку каждые 2000 часов работы ключевых узлов.
«Телескопический измеритель по ISO 230–4 занимает 40 минут и одним протоколом показывает люфт, рассогласование приводов и провисание осей. Выезд бригады обходится в 40 000–90 000 рублей за станок, периодичность — раз в полгода. Вибродиагностика шпинделя предупреждает о разрушении подшипников за два-три месяца, обход по участку стоит 15 000–30 000 рублей. Замер люфта индикатором на реверсе делает собственный наладчик за пять минут на ось. Тепловизор по шкафу управления вылавливает греющиеся клеммы до того, как они отгорят», — говорит Данила Бухарин.
К факторам, ускоряющим износ, Ринат Хасанов относит работу на максимальных скоростях, увеличение режимов обработки до предельных, отсутствие своевременного технического обслуживания, начиная от каждодневной уборки рабочей зоны, заканчивая ежегодной чисткой всех скрытых полостей, а также отсутствие вытяжки и соседство с прессами, создающими вибрацию.
«Абразивная взвесь из СОЖ, затянутая под скребки направляющих, — ещё одна угроза станку. Влага из пневмолинии без осушителя садится на конус шпинделя, дальше — коррозия посадки и биение. Сухие винтовые пары из-за забитых маслораспределителей, которые никто не проверял с момента пуска. В промзонах со старыми электроподстанциями просадки свыше 10% встречаются регулярно. Первыми уходят серводрайверы и блоки питания стойки, следом — плата ЧПУ, и ремонт упирается в поставку электроники из-за границы», — предупреждает Данила Бухарин.
К сокращению ресурса также приводят: неправильный подбор подшипников, нарушение требований к монтажу, отсутствие контроля состояния посадочных поверхностей, загрязнение узла при сборке, недостаточная или неправильная смазка, игнорирование необходимости балансировки вращающихся элементов и отсутствие контроля параметров после ремонта.
Несоблюдение технологии сборки и настройки при замене деталей и узлов может привести к новой поломке оборудования, дополняет Ринат Хасанов. Он рекомендует составить и закрепить на станке или рядом с ним подробную инструкцию по ежедневной проверке состояния оборудования.
Антон Варфоломеев обращает внимание на ещё один аспект. По его словам, прецизионная обработка, работа с твёрдыми материалами, а также высокоскоростное фрезерование создают условия, при которых тепловые деформации становятся доминирующим фактором потери точности. Игнорирование этого обстоятельства при настройке станка после ремонта или модернизации может привести к тому, что идеально восстановленная механика будет давать нестабильный размер просто из-за отсутствия температурной компенсации.

Читайте также: «Техническая диагностика станочного оборудования: методы, износ узлов и снижение простоев«.
Технологии восстановления: от наплавки до холодного напыления
Арсенал современных технологий восстановления простирается от классической дуговой наплавки до лазерного наплавления и холодного напыления, и выбор конкретного способа зависит от типа повреждения, материала детали, требований к точности и, разумеется, бюджета.
Стандартная сварка хорошо подходит для восстановления больших объёмов металла на мощных узлах, работающих под ударными нагрузками: валах, шестернях, направляющих. Однако есть и существенный недостаток: высокая температура воздействия 600–800 °C создаёт термонапряжения в базовом материале, что может привести к деформации. После наплавки обязательно нужно провести специальную термообработку для снятия напряжений.
Для точных теплочувствительных деталей: посадочных мест подшипников, журналов валов, втулок — предпочтительнее использовать термическое напыление. В этом процессе мелкодисперсный порошок или проволока расплавляются в горне и выбрасываются на поверхность под большим давлением, где быстро остывают и механически сцепляются с подготовленной поверхностью.
Главным преимуществом метода эксперты называют минимальное тепловое воздействие на основной материал: температура поверхности не превышает 50‒70 °C, что практически исключает риск деформации. Недостатком является более низкая адгезия покрытия по сравнению с наплавкой, а также высокая материалоёмкость: потери могут достигать 40‒60%.
Лазерное наплавление обеспечивает небольшой размер зоны термического влияния, минимальную деформацию детали, высокую прочность сцепления и возможность создания сложных геометрий с предельной точностью.
«Главное преимущество лазера — максимальная концентрация энергии в малом пятне. Это позволяет нагревать строго нужное место, не затрагивая всё вокруг. В результате деталь практически не подвержена температурным изменениям, а именно перегрев является одной из главных проблем при традиционных методах наплавки», — поясняет технический эксперт по общему машиностроению ООО «Северсталь Цифровые Решения» (COMETAL) Николай Захаров.

Вместе с тем эксперт честно указывает на барьеры в технологии. Так, высокоотражающие материалы, например медь или алюминий, плохо поглощают лазерное излучение. Также луч может повредить дорогостоящее оборудование. Кроме того, поверхность под наплавку должна находиться в непосредственной доступности станка, что накладывает ограничения на геометрию детали. Есть у технологии и существенное препятствие в виде цены. По данным г-на Захарова, базовый лазерный комплекс для наплавки обходится в 20–40 млн рублей, тогда как плазменная установка стоит 8–20 млн.
Но специалист также акцентирует внимание на стоимости восстанавливаемых деталей: если они дефицитны и дорогостоящи, то дополнительные расходы на лазерный ремонт полностью обоснованы даже при высокой цене.
«Оборудование дорогое, технология требует квалифицированных специалистов, производительность по объёму наплавленного металла у лазера в несколько раз ниже, чем у дуговых методов. Поэтому на большинстве предприятий сегодня основным методом остаётся газодинамическое напыление», — констатирует Николай Захаров.
В практике COMETAL эту технологию применяли для ремонта валов центробежных насосов в тех случаях, когда детали менее критичны к точности, объём работ большой, а стоимость процесса ниже. По словам представителя компании, в силу удешевления лазерных источников, появления систем автоматического контроля, расширения списка совместимых материалов в перспективе 5‒10 лет этот метод наплавки станет доступным для многих и займёт большую долю. В то время как технология газодинамического напыления уже достигла своего предела и улучшать её особенно некуда.
Вместе с тем наиболее прогрессивным методом можно назвать холодное напыление, когда частицы металлического порошка ускоряются в сопле до сверхзвуковых скоростей (300‒600 метров в секунду) и пластически деформируются при ударе о поверхность, образуя плотное механическое соединение. К преимуществам этого способа эксперты относят полное отсутствие термического воздействия, нулевой коэффициент разбавления, обеспечивающий чистоту материала покрытия, и широкий выбор восстанавливаемых материалов. Процесс особенно эффективен для компонентов, критически чувствительных к нагреву.
«Лазерная наплавка — это скальпель, газотермическое напыление — нож, а дуговая наплавка — пила. Хорошей синергией обладает сочетание лазерной и дуговой наплавки. Основная масса восстановленного металла наплавляется дуговым методом, а лазерной наплавкой деталь доводится до окончательного профиля. Гибридные подходы востребованы в тяжёлом машиностроении, энергетическом и нефтегазовом секторе — везде, где нужно совместить высокое качество покрытия с приемлемой производительностью», — передаёт разницу в точности и области применения каждого процесса г-н Захаров.

Читайте также: «3D-печать запчастей для ремонта оборудования: цифровой склад и реверс-инжиниринг«.
Ретрофитинг: замена ЧПУ и электромеханики
Модернизация электроники и систем управления — один из самых эффективных способов продления срока службы токарно-фрезерных станков. Этот процесс, известный как «ретрофитинг», охватывает спектр решений от простой замены одной части до полной перестройки электронного «мозга». К простейшей форме переоборудования в виде замены только контроллера ЧПУ прибегают в основном, когда механическая часть находится в хорошем состоянии, а основной проблемой является устаревшее или неработоспособное управляющее устройство, для которого прекращена поддержка производителем. Такая процедура позволяет сохранить существующие приводы и двигатели, что значительно снижает стоимость проекта.
Однако он сопряжён с серьёзными техническими сложностями, связанными с совместимостью протоколов связи. Современные датчики положения (энкодеры) используют различные интерфейсы: EnDat, BiSS, Hiperface, — и новый контроллер должен поддерживать именно тот, который установлен на двигателе.
Полное переоснащение с заменой всей электромеханической системы: контроллера, драйверов, сервоприводов и датчиков положения позволяет реализовать все возможности современных управляющих устройств: наногладкость для улучшения качества поверхности, управление центром инструмента для многокоординатной обработки, компенсацию люфтов. Такой подход гарантирует максимальную совместимость всех компонентов, поскольку, как правило, их выпускают одни производители.

Ключевым игроком на этом рынке является FANUC, занимающий около 65% мирового рынка ЧПУ. Siemens предлагает конкурентоспособные решения в лице контроллеров Sinumerik серий 808D, 828D и 840D sl, интегрируемых в экосистему «Индустрия 4.0» благодаря поддержке протоколов OPC UA и Ethernet/IP. Для высокоточных приложений применяют контроллеры Heidenhain TNC 620, TNC 640 с высокой скоростью обработки блоков и интегрированными CAD/CAM-системами.
В последние годы активно развивались альтернативные подходы. Использование бесплатного программного обеспечения LinuxCNC в связке с недорогими аппаратными интерфейсными картами от Pico Systems или Mesa Electronics позволяет создать полноценный контроллер по значительно меньшей цене, чем коммерческие аналоги. Другим направлением является применение китайских устройств. Показателен пример успешной модернизации итальянского станка MINIFLEX, где оригинальный FANUC‑180i был заменён на HuazhongCNC HNC‑848D, что позволило внедрить функции RTCP для пятиосевой обработки и сетевое подключение для сбора данных.
Также переоснащение может включать замену механических компонентов: силовых агрегатов и шарико-винтовых пар. Переход с шаговых двигателей на сервосистемы с обратной связью уже стал стандартной практикой, обеспечивающей более высокую точность, жёсткость и скорость. При замене моторов необходимо обращать внимание на механическую совместимость: соответствие диаметра вала, наличие шпоночного паза, габаритные размеры для крепления к существующим редукторам или шкивам. В некоторых случаях требуется изготовление нестандартных адаптерных плит.
Современные контроллеры открывают и дополнительные возможности. В частности, интеграция систем температурной компенсации становится доступной на этапе модернизации. Антон Варфоломеев поясняет, что программно-математическое описание алгоритмов температурных смещений для каждой из осей закладывается в систему ЧПУ и работает в режиме реального времени.

Ремонт, модернизация или замена: правило 50% и TCO
Выбор между ремонтом, модернизацией и покупкой нового станка должен основываться на экономических расчётах. Общепринятым ориентиром является правило 50%: если суммарные затраты на восстановление работоспособности и дооснащение превышают половину стоимости нового аналога, более целесообразным решением становится покупка станка. Однако, как уточняет Данила Бухарин, важным условием должна быть целостность станины.
Также к этому расчёту, по его словам, сегодня добавляются две строки, которых 10 лет назад не существовало.
- Первая — срок поставки запчастей: шпиндельный узел для европейской машины идёт четыре-шесть месяцев через параллельный импорт и стоит от 1,8 млн до 3 млн рублей против 400 000–800 000 рублей за китайский аналог.
- Вторая — программный риск: лицензии с онлайн-активацией и коды разблокировки, привязанные к серверу производителя, превращают исправный станок в тумбу без единой сломанной детали.
Никто не отменял и оценку совокупной стоимости владения, учитывающей не только первоначальные инвестиции, но и затраты на обслуживание, простои, энергопотребление и производительность в течение всего жизненного цикла актива. Полная модернизация станка, стоимость которого может составлять 30‒50% от цены нового аналога, часто позволяет добиться возврата инвестиций за 6‒12 месяцев за счёт повышения производительности и снижения простоев.
Замена шпинделя новым устройством, особенно высокоточного импортного производства, может стоить от 15 000 до 60 000 долларов, а сроки доставки составляют от 6 до 20 недель. Профессиональная переборка, замена изношенных подшипников, доводка посадочных мест и конуса инструмента обходится в 15‒30% от цены нового шпинделя, а срок выполнения составляет одну-три недели.
«При оценке экономической целесообразности необходимо учитывать не только цену самого ремонта, но и стоимость нового узла, восстановления, поставки, простоя оборудования, продолжительность ремонта, доступность запасных частей, ожидаемый ресурс после восстановления и вероятность повторного ремонта», — напоминает Александр Суханов.

Он называет условия, при которых замена предпочтительнее: повреждены основные базовые элементы конструкции, восстановление требует значительного объёма работ, затраты на ремонт приближаются к цене нового узла, невозможно обеспечить необходимую точность после восстановления или отсутствует возможность подобрать необходимые комплектующие. По словам эксперта, для оборудования, снятого с производства, ремонт узла может оказаться более рациональным вариантом, чем поиск нового оригинального шпинделя с длительным сроком поставки.
«Остановка обрабатывающего центра на четыре месяца при двухсменной работе — около 1200 машино-часов, порядка 3 млн рублей недополученной маржи. Плановая замена подшипников шпинделя обходится в 250 000–700 000 и три-шесть недель», — считает Данила Бухарин.
Конечно, для импортного оборудования, особенно европейского и японского, доступ к оригинальным запчастям и сервисным центрам практически полностью прекратился из-за санкций. Хотя некоторые поставки продолжаются через Турцию, Китай, государства Юго-Восточной Азии, они сопряжены с высокими рисками и ценами.
С 2022 по 2023 год доля станков из КНР в импорте России выросла с 12 до 57%. Отечественные компании активно используют китайскую базу для сборки машин под собственными брендами или как источник компонентов для модернизации. Однако и здесь есть свои риски: многие передовые китайские технологии основаны на тайваньских разработках и также могут попадать под экспортные ограничения.
Для российского оборудования ситуация двойственна. С одной стороны, существуют местные сервисные центры, предоставляющие широкий спектр услуг и запчастей. С другой — сохраняется общая зависимость от импорта ключевых компонентов: до 90% «российских» станков собираются из импортных частей, включая контроллеры, подшипники и электронику. После 2014 года Россия была вынуждена перенаправить закупки на азиатских поставщиков, и китайский рынок стал главным источником. В этой ситуации активно развивается использование российских аналогов, произведённых компаниями «Балт-Систем», «Электропривод» и другими, однако их применение требует инженерных работ по адаптации.
Внутри страны сложилась интересная ситуация, когда бывшие дистрибьюторы и сервисные центры зарубежных брендов стали самостоятельными производителями. Компании, созданные бывшими сотрудниками DMG MORI или Pumori, начали собирать или переоборудовать свои машины, часто используя конструкции и компоненты от китайских или индийских поставщиков. Кроме того, возник так называемый теневой сервисный сектор, состоящий из бывших инженеров, предоставляющих услуги по неофициальному ремонту.

Плановое обслуживание и мониторинг по фактическому ресурсу
Наиболее важными мерами технического обслуживания все эксперты единодушно называют регулярный контроль состояния основных узлов, проверку работы систем смазки, своевременную замену смазочных материалов, контроль состояния антифриза и систем охлаждения, очистку оборудования от загрязнений и стружки, а также выполнение регламентных работ, предусмотренных производителем. При этом Ринат Хасанов обращает внимание на то, что современное китайское оборудование не содержит достаточной информации по техническому обслуживанию, так как в КНР другие понятия о ТО. Эксперт говорит, что им пришлось составить свой график на целый год, основываясь на опыте работы с европейскими станками.
На вопрос о возможности внедрения систем мониторинга на станках без ЧПУ г-н Хасанов привёл в пример опыт своей компании, где на фрезерные станки установили датчики для отслеживания вибраций в режиме реального времени, предотвращения аварий и предупреждений о будущих поломках.
«Систему мониторинга сейчас ставят ради загрузки, а не ради обслуживания — счётчик наработки шпинделя под нагрузкой достаётся бесплатно вместе с ней. Обслуживание по фактическому ресурсу вытесняет календарный график, и это единственный путь для цехов с дефицитом наладчиков: человек приходит к станку, когда система говорит «пора», а не когда наступило первое число», — говорит Данила Бухарин.
Антон Варфоломеев добавляет, что установка датчиков температуры на исполнительных органах станка позволяет не только отслеживать тепловое состояние узлов, но и автоматически вносить коррекцию в позиционирование.
Как замечает Александр Суханов, срок службы оборудования определяется не паспортом и не страной происхождения, а условиями эксплуатации, качеством обслуживания и своевременностью ремонта. Станок, за которым следят, способен работать десятилетиями.
Подготовил Артём Щетников